

So wählen Sie ANSI/ISO-Wendeschneidplatten zum Drehen von Aluminium aus: Ein praktischer Leitfaden
Sep 08, 2026
Ihre Drehmaschine ist für einen morgendlichen Durchgang von 6061-T6-Aluminiumbeschlägen eingerichtet und die Zeichnung fordert eine Oberflächengüte von 0,8 µm Ra. Der Einsatz, der noch im Halter sitzt, hat bei der Stahlarbeit letzte Woche einwandfrei funktioniert und wird Sie heute im Stich lassen. Aluminium ist weich, klebrig und neigt zum Anschweißen an der Schneidkante. Daher führt eine für Stahl konzipierte Geometrie zu gerissenen Oberflächen, Aufbauschneiden und Materialverschwendung. Die Antwort besteht darin, eine Wendeschneidplatte auszuwählen, die zum Drehen von Nichteisenmetallen geeignet ist, und das ANSI/ISO-Bezeichnungssystem gibt Ihnen das genaue Vokabular an die Hand, um dies sicher zu tun.
So lesen Sie ANSI/ISO-Einfügungsbezeichnungen
Das ISO 1832-Bezeichnungssystem, das in Nordamerika als ANSI B212.4 übernommen wurde, beschreibt die Form, den Freiwinkel, die Toleranz und die Abmessungen einer Wendeschneidplatte in einer kompakten Folge von Buchstaben und Zahlen. Das erste Zeichen definiert die Form, das zweite den Freiwinkel, das dritte die Toleranzklasse, das vierte den Spanbrecher und die Lochart und das fünfte bis siebte Zeichen definieren den Inkreis, die Dicke und den Eckenradius.
| Position | Was es definiert | Aluminiumfreundlicher Wert |
|---|---|---|
| 1 | Form einfügen | C (80° Raute), D (55° Raute), T (60° Dreieck) |
| 2 | Freiwinkel | C (7°) |
| 3 | Toleranz | G (geschliffene Seiten) |
| 4 | Loch- und Spanbrecher | T (Senkloch), aluminiumspezifischer Spanbrecher |
| 5 | Größe des beschrifteten Kreises | Gängige Größen: 09 (9,52 mm), 12 (12,7 mm) |
Für Aluminium ist die dritte Position wichtiger, als die meisten Maschinenbauer erwarten. Eine Wendeschneidplatte mit G-Toleranz ist auf jeder Seite geschliffen und sorgt so für eine scharfe und gleichmäßige Schneidkante. Geformte Einsätze mit einer M- oder U-Toleranz haben eine stärkere, aber stumpfere Kante, die für Stahl und Gusseisen geeignet ist. Bei Aluminium drückt eine geformte Kante das Material, erzeugt Wärme und erzeugt eine Aufbaukante. Geschliffene Einsätze kosten etwas mehr, aber sie machen den Unterschied zwischen einer sauberen 0,4-µm-Oberfläche und einer zerrissenen 3,2-µm-Oberfläche aus.
Warum das Drehen von Aluminium eine andere Geometrie erfordert
Der niedrige Schmelzpunkt, die hohe Duktilität und die Neigung zum Kaltschweißen von Aluminium machen es zu einem der nachsichtigsten und dennoch frustrierendsten Materialien beim Drehen. Der Nachteil ist die Geschwindigkeit: Aluminium kann mit unbeschichtetem Hartmetall mit 400 bis 600 m/min geschnitten werden, was weit über der typischen Stahlgeschwindigkeit liegt, und die Schnittkräfte bleiben niedrig. Der frustrierende Teil ist die aufgebaute Kante. Bei niedrigen Geschwindigkeiten oder stumpfer Kante verschweißt Aluminium mit der Einlage. Die Schweißnaht wächst und beim nächsten Durchgang reißt die Oberfläche des Werkstücks auf.
Ein positiver Spanwinkel verändert die Schnittmechanik. Die positive Spangeometrie schert das weiche Aluminium ab, anstatt es zu pflügen, wodurch Schnittkraft und Hitze reduziert werden. Aus diesem Grund weisen die zuverlässigsten Aluminium-Wendeschneidplatten eine positive Geometrie auf: CCGT, DCGT und TCGT basieren alle auf geschliffenen Kanten mit hohem positivem Spanwinkel. Ebenso wichtig ist die polierte Spanfläche. Eine spiegelglatte Oberfläche reduziert die Reibung, löst Anhaftungen und hält die Schneidzone sauber.
Auswahl der richtigen Einsatzgeometrie
Vier Geometrien decken nahezu jede Aluminiumdrehoperation ab. Die Wahl hängt von der Form des Teilmerkmals ab, das Sie erreichen müssen, und von der erforderlichen Festigkeit der Schneidkante.
| Typ einfügen | Winkel | Typische Verwendung |
|---|---|---|
| CCGT | 80° Diamant | Allrounddrehen, flache Schnitte, gute Kantenfestigkeit |
| DCGT | 55° Diamant | Endbearbeitung, kleine Durchmesser, Gewindeschneiden |
| TCGT | 60°-Dreieck | Allgemeines Drehen, höhere Vorschübe, größerer Materialabtrag |
| VBGT | 35° Diamant | Kopierdrehen, schmale Nuten, schwer zugängliche Stellen |
Beginnen Sie für allgemeine Arbeiten mit einer CCGT- oder TCGT-Geometrie. Die C-Form gleicht Kantenfestigkeit und Werkstückzugänglichkeit aus, während die T-Form stärker ist und einen stärkeren Vorschub zulässt. Zum Schlichten schneidet ein DCGT mit einem kleinen Nasenradius von etwa 0,2 mm ein saubereres Profil mit weniger Vibrationen. Unabhängig davon, welche Form Sie wählen, stellen Sie sicher, dass die Wendeschneidplatte eine G-Toleranz, eine polierte Spanfläche und einen für Aluminium konzipierten Spanbrecher aufweist, sofern der Lieferant einen solchen anbietet.
Geschwindigkeiten, Vorschübe und Schneidpraxis
Die Bearbeitbarkeit von Aluminium ermöglicht aggressive Parameter, aber die Wendeschneidplattengeometrie setzt immer noch die Grenze. Mit unbeschichtetem Hartmetall und Kühlmittelzufuhr kann eine 6061-T6-Stange mit einer Schnittgeschwindigkeit von 450 bis 600 m/min, einem Vorschub von 0,15 bis 0,25 mm/U und einer Schnitttiefe von 1 bis 3 mm zum Schruppen betrieben werden. Erhöhen Sie zum Schlichten die Geschwindigkeit auf 600 bis 800 m/min, reduzieren Sie den Vorschub auf 0,05 bis 0,10 mm/U und verwenden Sie eine Tiefe von 0,2 bis 0,5 mm.
| Betrieb | Geschwindigkeit (m/min) | Vorschub (mm/U) | Schnitttiefe (mm) | Erwarteter Ra (µm) |
|---|---|---|---|---|
| Schruppen | 450–600 | 0,15–0,25 | 1,0–3,0 | 1,6–3,2 |
| Abschluss | 600–800 | 0,05–0,10 | 0,2–0,5 | 0,4–0,8 |
| PKD-Veredelung | 800–1500 | 0,05–0,15 | 0,2–1,0 | 0,2–0,4 |
Verwenden Sie reichlich Kühlmittel mit einem die Schmierfähigkeit verbessernden Zusatz, falls die Maschine über einen solchen verfügt. Eine halbsynthetische Konzentration von 8 bis 10 % funktioniert gut. Wenn kein Kühlmittel zur Verfügung steht, verhindert der Luftstrom, dass die Späne nachschneiden. Trockenschneiden von Aluminium ist bei hohen Geschwindigkeiten möglich, eine polierte Spanfläche ist jedoch unerlässlich, um ein Anhaften zu verhindern. Halten Sie die Schnittgeschwindigkeit nach Möglichkeit über 250 m/min. Darunter kommt es auch bei guter Geometrie zur Aufbauschneide.
Wie sich die Qualität der Einsätze in fertigen Produkten zeigt
Die Verbindung zwischen einer gut ausgewählten Wendeschneidplatte und einem qualitativ hochwertigen Fertigteil hängt von der Oberflächenintegrität, der Dimensionsstabilität und der Wiederholbarkeit ab. Ein gedrehtes Aluminiumteil mit einer rauen oder verschmierten Oberfläche zeigt an, dass die Schneidkante versagt, und sobald die Kante versagt, kommt es zu Maßabweichungen. Wenn dieses Teil mit anderen Teilen, einem Scharnierstift in seiner Bohrung oder einem Verriegelungsmechanismus in seinem Gehäuse, zusammenpassen muss, zeigt sich das Ergebnis als Blockieren, Undichtigkeiten oder vorzeitiger Verschleiß.
Bei Bauprodukten sorgen diese kleinen Teile dafür, dass die großen Baugruppen funktionieren. Der reibungslose Betrieb eines Schiebefensters hängt von Rollen und Verriegelungskomponenten ab, die mit engen Toleranzen gefertigt sind. Eine schlechte Verarbeitung bedeutet hier, dass das Fenster klappert oder nicht gleitet.
 Links-rechts verschiebbares Aluminiumfenster mit Doppellaufrollen Dieses Schiebefenster verwendet präzisionsgefertigte Rollen und Mehrpunktverriegelungen und geht damit direkt auf den Punkt des Artikels ein, dass kleine Teile einen reibungslosen Betrieb bestimmen. Sein zweispuriges Edelstahlsystem und EPDM-Dichtungen versprechen zuverlässige und wartungsarme Leistung. Produkt anzeigen →
Bei Flügeltüren ist das nicht anders. Ihre Drehscharniere und Mehrfachverriegelungen bestehen aus gedrehten Komponenten, und der Unterschied zwischen einer Tür, die mit einem sanften Klicken schließt, und einer Tür, die mit Gewalt geschlossen werden muss, wird durch die Verarbeitung und Toleranz dieser Teile bestimmt.
 Aluminium-Flügeltür mit Mehrpunktverriegelung Die robusten Scharniere und Mehrfachverriegelungen der Flügeltür unterstreichen die Bedeutung der Toleranz der gedrehten Komponenten, wie im vorherigen Absatz erwähnt. Es bietet einen sicheren, klapperfreien Verschluss mit durchgehenden EPDM-Dichtungen für Isolierung und Wetterschutz. Produkt anzeigen →
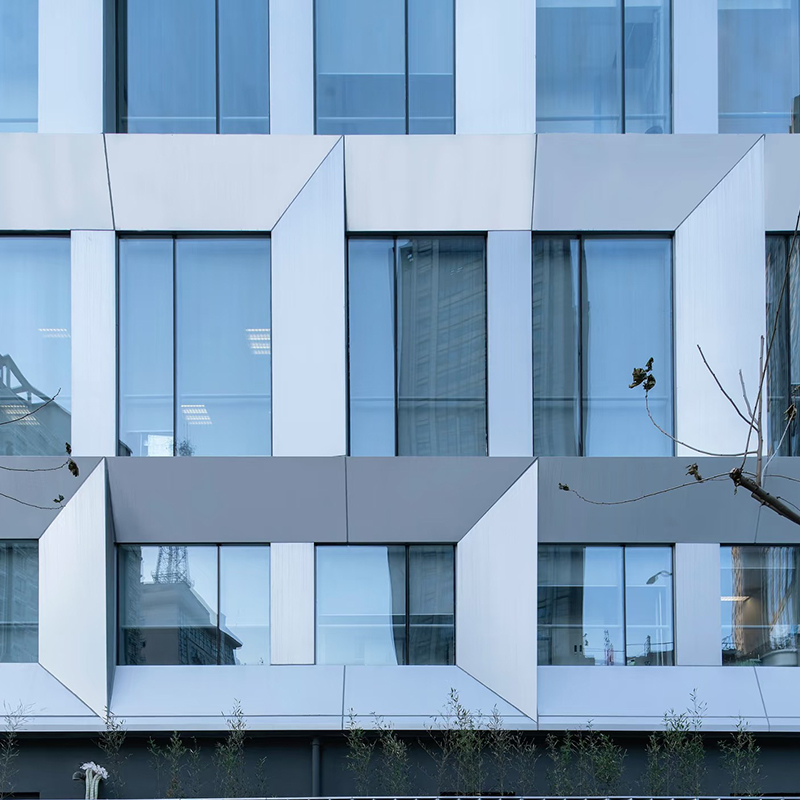
Elementierte Vorhangfassadensysteme basieren auf bearbeiteten Verbindungselementen, Halterungen und Befestigungselementen, die auf enge Nennmaße montiert werden. Ein Drehteil außerhalb der Toleranz kann dazu führen, dass eine Platte um einen Millimeter übersteht und ein Luft- oder Wasserleckpfad an der Fassade entsteht.
 Elementierte Aluminium-Vorhangfassade für Hochhausfassaden Dieses werkseitig montierte Vorhangfassadensystem basiert auf präzise gefertigten Verbindern und Halterungen, was der Diskussion des Artikels über Toleranzen bei Fassadenmontagen entspricht. Seine modulare Konstruktion beschleunigt die Installation und gewährleistet eine gleichmäßige Abdichtung bei großen Projekten. Produkt anzeigen →
Da pro Projekt Tausende solcher Komponenten benötigt werden, wird selbst eine Ausschussquote von 1 % zu einem kostspieligen Problem. Aus diesem Grund liefern Maschinenwerkstätten die Aluminium-Fenster- und Türenindustrie Steigen Sie auf spezielle Aluminiumeinsätze um, anstatt sich mit Stahlwerkzeugen zufrieden zu geben. Die gleiche Disziplin gilt für jeden, der Aluminium intern dreht: Lesen Sie den ANSI/ISO-Code, laden Sie eine geschliffene und polierte Wendeschneidplatte mit positivem Spanwinkel und überprüfen Sie die Oberflächenbeschaffenheit zu Beginn der Charge. Wenn Sie ein Verschmieren bemerken, reparieren Sie das Werkzeug, bevor Sie die Geschwindigkeit anpassen. Wer Fenstersysteme spezifiziert, findet entsprechende Hinweise in unserem Kauf- und Installationsanleitung für Schiebefenster .
Eine einfache Checkliste für den Beilagenkauf
Wenn Sie einen Werkzeugkatalog öffnen, behalten Sie diese Liste vor sich:
- Stellen Sie sicher, dass Form, Größe des eingeschriebenen Kreises und Dicke mit der Haltertasche übereinstimmen.
- Für eine geschliffene, scharfe Schneidkante ist die Toleranzklasse G erforderlich.
- Achten Sie auf eine polierte Spanfläche. Überspringen Sie beschichtete stahlorientierte Einsätze.
- Wählen Sie eine positive Spangeometrie und fahren Sie mit einer Geschwindigkeit von über 250 m/min.
- Testen Sie einen Einsatz an einem tatsächlichen Teil, bevor Sie eine große Schachtel kaufen.
Der ANSI/ISO-Code sagt Ihnen genau, was in der Box enthalten ist. Ein paar Minuten der Überprüfung an der Maschine zeigen Ihnen, ob diese Spezifikation zu Ihrer Anwendung passt. Zum Drehen von Aluminium sind scharfe, polierte Wendeschneidplatten mit positivem Spanwinkel nicht verhandelbar; Alles andere ist eine Variable, die Sie anpassen können.
- Mobil
- KATEGORIE
- Zuhause
- Produkte
- Über uns
- Nachrichten
- FAQ
- Kontaktieren Sie uns
- Produkte
- Aluminium-Fensterserie
- Aluminium-Türserie
- Sunroom-Serie aus Aluminium
- Aluminium-Schiebedachserie
- Aluminium-Lamellenserie
- Aluminium-Geländerserie
- Aluminium-Vorhangfassade
- Aluminiumplatte
- Hilfsmaterialien für Türen, Fenster und Vorhangfassaden aus Aluminium
- Kontaktieren Sie uns
-
-
+86-137 5720 8001

-
[email protected]

-
Raum 102, Gebäude 7, Nr. 399 Shushan Road, Hudong Street, Bezirk Wuxing, Stadt Huzhou, Provinz Zhejiang, China

-